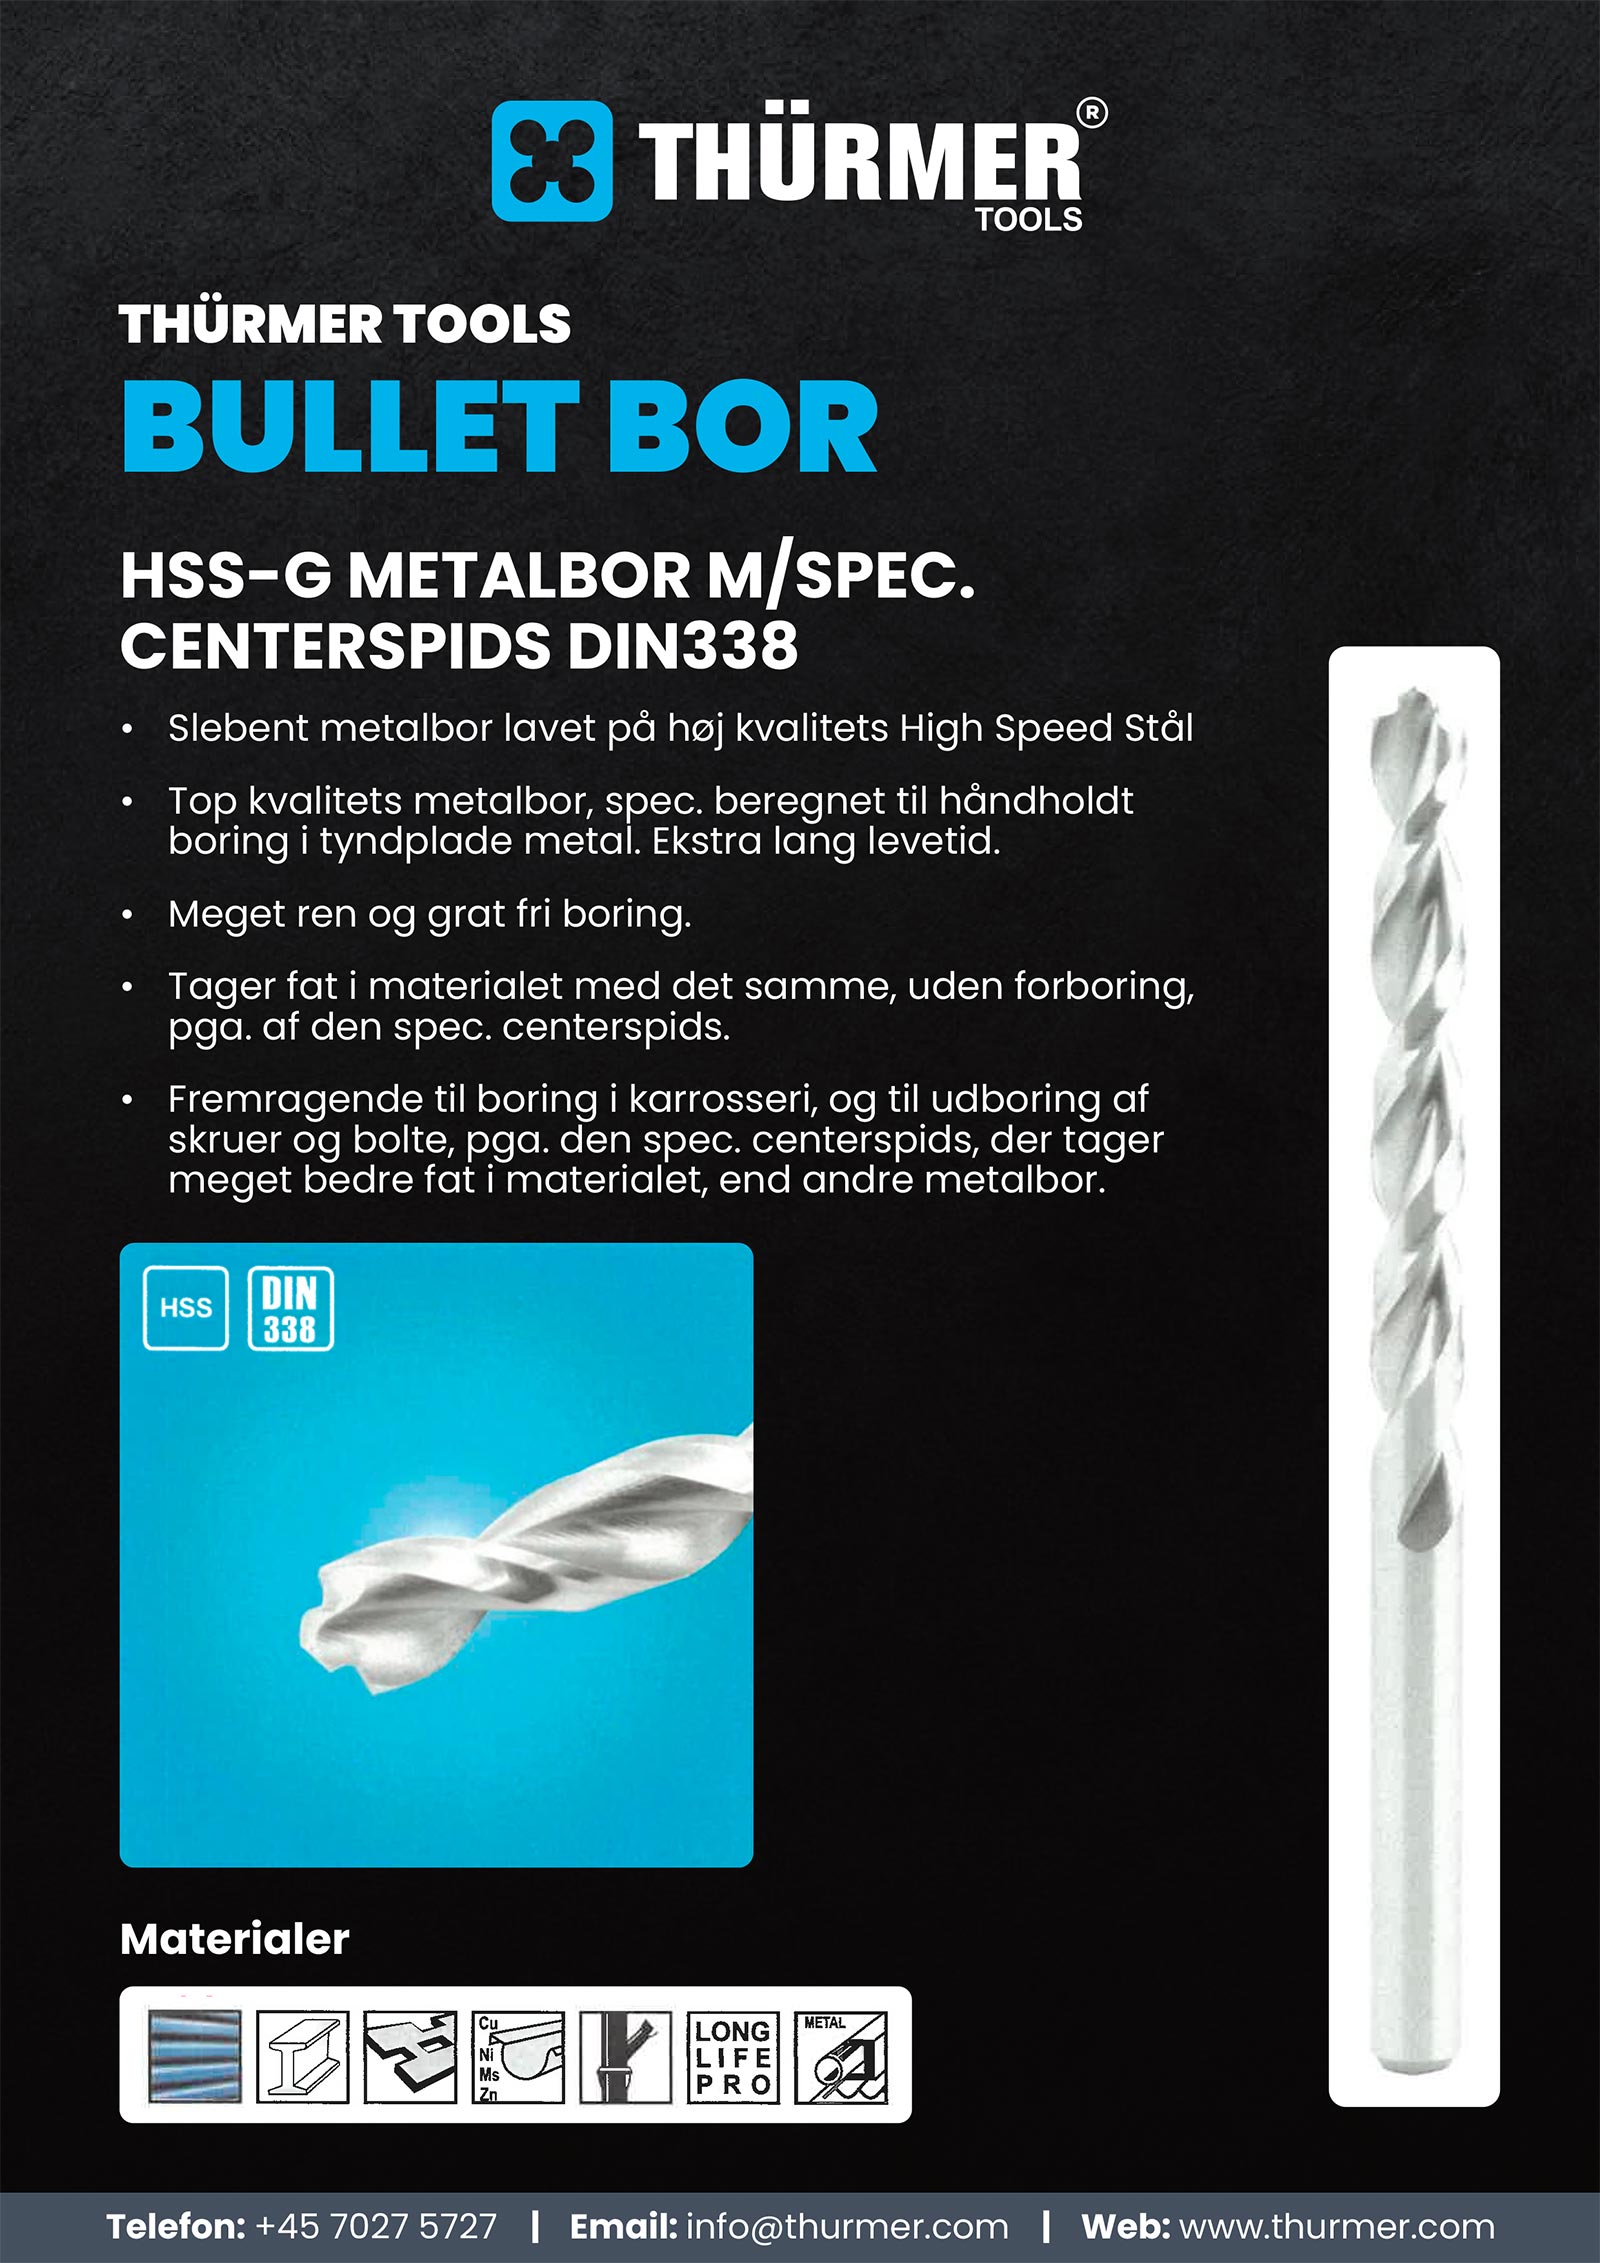


Thürmer Tools har HSS-spiralbor fra de mindste størrelser op til 25 mm (DIN 338) og morsekonusbor op til 75 mm (DIN 345) på lager sammen med koboltbor, TiN-belagte bor, hårdmetalbor, trappebor, centrerbor, forsænkere, rivaler, hulsave og savklinger. På denne side svarer vi på de spørgsmål, vi oftest får om valg og brug af dem.
Valg af det rigtige metalbor
Hvad er forskellen på HSS-, HSS-G-, HSS-E- og HSS-Co-bor?
HSS (hurtigstål) er grundmaterialet i alle almindelige metalbor. HSS-R er valsede bor – spiralen er valset, hvilket giver et billigt bor til almindelig brug i blødt stål, træ og plast. HSS-G er slebne bor – spiral og spids er slebet efter hærdning, så boret løber mere rundt, borer mere præcist og holder længere; det er standardvalget til værkstedsbrug. HSS-E og HSS-Co er det samme: HSS legeret med kobolt, som bevarer hårdheden ved høj temperatur og er det rigtige bor til rustfrit stål, højstyrkestål, titan og boring uden kølemiddel. Thürmer har alle tre typer i DIN 338 op til 25 mm på lager.
Hvilket bor skal jeg bruge til rustfrit stål?
Et HSS-E (kobolt) bor med 135° krydsslebet spids, lav skærehastighed (8–12 m/min, fx ca. 320 omdr./min for et 10 mm bor), fast og konstant tilspænding og skæreolie. Rustfrit stål deformationshærder, hvis boret gnider i stedet for at skære, så lad aldrig boret stå stille i hullet, og undgå forboring med et meget mindre bor. Til større huller i rustfri plade er en bimetal-hulsav eller et HSS-Co-trappebor ofte bedre end et stort spiralbor.
Hvilket bor til aluminium?
Et slebet HSS- eller HSS-E-bor med polerede spåneriller, kørt hurtigt (40–80 m/min) med skærevæske eller sprit, så aluminiummet ikke svejser fast på æggen. Ubelagt er fint – TiN giver lille gevinst i blødt aluminium. Træk boret ud og fjern spåner ofte i dybe huller; langspånende legeringer pakker spånerillerne.
Hvilket bor til støbejern?
Gråt støbejern bores tørt og giver korte spåner: et almindeligt HSS-G-bor ved 15–25 m/min fungerer godt. Den slidende støbehud slider almindelige bor hurtigt, så til seriearbejde betaler et TiN-belagt eller HSS-E-bor sig. Brug ikke skæreolie – det gør det fine støbejernsstøv til en slibende pasta.
Hvilket bor til hærdet stål eller fjederstål?
Over ca. 45 HRC skærer et HSS-bor ikke. Brug et hårdmetalbor i en stiv maskine med god opspænding, eller udglød emnet først. Mellem 35 og 45 HRC kan et HSS-E-bor med 135° krydsslebet spids ved lav hastighed fungere i korte huller. Thürmer har hårdmetal-metalbor på lager i de gængse størrelser.
Hvornår skal jeg vælge et TiN-belagt bor?
TiN (titannitrid, guldfarvet) mindsker friktion og slid og er pengene værd til serieproduktion, til støbejern og slidende materialer og til boring i stål ved højere hastigheder. TiN-belagte bor fra Thürmer har 135° krydsslebet spids. Belægningen giver lille gevinst i aluminium eller ved lejlighedsvis brug i håndboremaskine – der er et slebet HSS-G-bor det bedre køb.
Hvad er forskellen på 118° og 135° spidsvinkel?
118° er standardspidsen på valsede og slebne HSS-bor til almindelig brug i stål, aluminium og plast. 135° med krydsslibning bruges på HSS-E (kobolt) og TiN-belagte bor: den fladere vinkel og den udtyndede kerne gør, at boret centrerer sig selv uden kørner, kræver mindre tryk og giver korte spåner – vigtigt i rustfrit og sejt stål. Til plast og akryl undgår en spidsere 60–90° spids revner.
Hvad betyder krydsslebet spids (split point)?
En krydsslebet spids har en ekstra slibning hen over tværæggen i borspidsen. Den gør boret selvcentrerende, sænker tilspændingskraften med omkring en tredjedel og forhindrer, at boret vandrer på overfladen. Alle slebne HSS-E- og TiN-bor fra Thürmer er krydsslebne; valsede bor har en almindelig konisk spids.
Valset eller slebet bor – betyder det noget?
Til lejlighedsvise huller i blødt stål eller træ klarer et valset bor opgaven til laveste pris. Til præcise huller, lang levetid og boring i søjleboremaskine eller maskine bør du vælge et slebet bor: de slebne spåneriller og spidsen giver bedre rundløb (typisk inden for 0,05 mm), mindre vibration og et renere hul. Slebne bor er også det eneste fornuftige grundlag for kobolt- og belagte udgaver.
Hvilket bor til tynd plade?
Spiralbor hugger fat og efterlader et trekantet hul i tynd plade. Brug et trappebor (Power Step) eller et pladebor (kegle) til plade op til ca. 4 mm: de skærer runde, gratfrie huller, og ét værktøj dækker mange diametre. Til tykkere plade eller rustfri plade bruges en bimetal-hulsav eller et kort DIN 1897-bor.
Er bor til akku-boremaskine anderledes?
Ikke i den skærende del – forskellen er skaftet. Akku-bor med 1/4" sekskantskaft klikker direkte i en bitsholder eller slagskruemaskine og kan ikke glide i en trebakket borepatron. Thürmer har HSS-metalbor, forsænkere og trappebor med 1/4" sekskantskaft til akku-brug ved siden af de almindelige udgaver med rundt skaft.
Borstandarder, længder og skafter
Hvad betyder DIN 338, DIN 340, DIN 1869 og DIN 1897?
Det er DIN-serierne for spiralbor med cylindrisk skaft, som kun adskiller sig i længden. DIN 1897 er den korte serie til stiv boring og håndboremaskiner; DIN 338 er den normale længde og det mest almindelige bor i ethvert værksted; DIN 340 er den lange serie, ca. 40 % længere, til dybere huller og til at nå ind i udsparinger; DIN 1869 er den ekstra lange serie i tre længder til meget dybe huller. Længdetabellen længere nede på siden giver de præcise mål pr. diameter.
Hvad er et morsekonusbor (MK), og hvilken konus skal jeg bruge?
Et morsekonusbor (DIN 345) har et selvholdende konisk skaft, der passer direkte i spindlen på en søjleboremaskine, radialboremaskine eller drejebænkens pinol, så store bor overfører momentet uden at glide. Konusstørrelsen følger diameteren: MK 1 op til 14 mm, MK 2 til 23 mm, MK 3 til 31,75 mm, MK 4 til 50,5 mm, MK 5 til 76 mm. Thürmer har HSS-morsekonusbor op til 75 mm på lager samt MK-bøsninger og adaptere, så en mindre konus passer i en større spindel.
Hvordan får jeg et MK 3-bor til at passe i en MK 4-spindel?
Med en morsekonus-reduktionsbøsning (MK 3 udvendig / MK 4 indvendig, DIN 2185). Sæt boret i bøsningen og bøsningen i spindlen med et fast slag; tag den ud med en uddriver gennem slidsen. Brug aldrig en bøsning til at sætte en større konus i en mindre spindel – boret skal have fuld konuskontakt for at holde. Thürmer har bøsninger fra MK 1 til MK 5 på lager.
Hvad er et bor med nedrejet hals?
Et bor, hvis skaft er drejet ned til en mindre diameter end den skærende del – typisk 10 mm eller 13 mm skaft på bor fra 13 til 30 mm – så et stort hul kan bores med en almindelig 13 mm håndboremaskine eller borepatron. Kaldes også smedebor. Brug lav hastighed og et forboret hul, da momentet er højt.
Har I ekstra lange bor på lager?
Ja. Lang serie DIN 340 og ekstra lange DIN 1869-bor i HSS er lagervarer, og endnu længere udgaver til specielle opgaver kan skaffes på forespørgsel. Til dybe huller bores trinvis (træk boret ud for hver 2–3 diametre for at fjerne spåner), sænk hastigheden og brug rigeligt kølemiddel.
Hvad bruges et kort seriebor (DIN 1897) til?
Korte DIN 1897-bor er stivere end normal længde, så de starter mere præcist, knækker sjældnere i håndboremaskiner og bruges til boring i plade, profiler, til at ansætte før et langt bor og på trange steder. De er førstevalget i et mobilt værksted eller på et magnetborestativ.
Hvad bruges et centrerbor (pinolbor, DIN 333) til?
Et centrerbor skærer et 60° centerhul til pinoler på drejebænken og bruges også til at ansætte et præcist startpunkt før et spiralbor, så hullet ligger nøjagtigt på plads. Form A er almindelig, form B har en beskyttende 120° forsænkning, form R har radius. Størrelsen angives som pilotdiameteren, fx 2,5 mm centrerbor = 2,5 mm pilot / 6,3 mm krop.
Sælger I venstreskærende bor?
Ja. Venstreskærende (venstre slebne) bor bruges i flerspindlede drejebænke, automater og til at bore knækkede bolte ud: skæreretningen har tendens til at skrue den knækkede tap ud, mens du borer. På lager i slebet HSS i gængse størrelser.
Hvad er et punktsvejsebor?
Et kort, hulslebet bor på 6–10 mm, som skærer gennem svejselinsen på en punktsvejsning uden at bore gennem den anden plade, så karrosseridele kan skilles ad til reparation. Fås i HSS-E og med 1/4" sekskantskaft til akku-brug.
Hvilket borsæt skal jeg købe?
Et DIN 338-sæt fra 1 til 10 mm i 0,5 mm spring (19 dele) dækker de fleste værkstedsbehov; 1–13 mm i 0,5 mm spring (25 dele) tilføjer de gængse gennemgangshuller til M8–M12. Thürmer leverer sæt i valset HSS, slebet HSS-G, HSS-E kobolt og TiN i metalkassetter samt kombi-borsæt med forsænkere eller trappebor.
Størrelser og hultyper
Hvilke borstørrelser har Thürmer på lager?
HSS-spiralbor i DIN 338 fra de mindste diametre op til 25 mm i 0,1 mm spring i det gængse område, DIN 340 og DIN 1869 lange serier, DIN 1897 korte bor og morsekonusbor DIN 345 op til 75 mm – alle i HSS, med HSS-E kobolt, TiN og hårdmetal i de populære størrelser. Skæve decimalstørrelser som 10,2, 10,8 eller 11,75 mm (kernehulsbor) er også lagervarer.
Hvilket hul skal jeg bore til en M8-, M10- eller M12-bolt?
Gennemgangshuller følger ISO 273: M8 → 9 mm, M10 → 11 mm, M12 → 13,5 mm (mellemserie). Brug den fine serie (8,4 / 10,5 / 13 mm), hvor der er snævre tolerancer, og den grove serie (10 / 12 / 14,5 mm), hvor delene skal kunne justeres. Hele tabellen står længere nede på siden.
Hvilket bor skal jeg bruge før gevindskæring af M6, M8 eller M10?
Kernehul = nominel diameter minus stigning: M6 → 5,0 mm, M8 → 6,8 mm, M10 → 8,5 mm, M12 → 10,2 mm. Alle kernehuller til metrisk, UNC/UNF, BSP, NPT og andre gevind står på vores gevind-FAQ-side, og Gevind- & borfinderen viser det passende bor og den passende snittap fra lager.
Har I tomme-, nummer- og bogstavbor?
De mest almindelige brøk-tommestørrelser (1/16 til 1") er på lager; nummerbor (nr. 1–80) og bogstavbor (A–Z) kan skaffes på forespørgsel. I praksis ligger det nærmeste 0,1 mm metriske bor inden for 0,05 mm af de fleste nummer- og bogstavstørrelser og bruges i stedet.
Kan I levere et bor i en størrelse, der ikke står i kataloget?
Ja. Ikke-standard diametre, længder, skafttyper og venstreudgaver fremstilles efter ordre i HSS eller HSS-E; leveringstiden bekræfter vi sammen med tilbuddet. Send diameter, længde, skaft og det materiale, der skal bores i.
Hvor præcist er hullet fra et spiralbor?
Spiralbor fremstilles i tolerance h8 på diameteren, og hullet bliver normalt 0,05–0,15 mm for stort og lidt urundt afhængigt af maskine og slibning. Skal du have H7-nøjagtighed eller en fin overflade, så bor 0,2–0,3 mm undermål og færdiggør med en rival (se rivetabellen nedenfor).
Trappebor, pladebor og pladeværktøj
Hvad er forskellen på et trappebor og et pladebor?
Et trappebor (Power Step) har trinvise diametre, fx 4–20 mm i 2 mm spring, hvor hvert trin skærer en præcis diameter og samtidig afgrater det foregående trin. Et pladebor (keglebor) er en glat kegle, der skærer enhver diameter mellem enderne – det er hurtigere til at udvide eksisterende huller, men giver et let konisk hul og mindre præcis størrelse. Begge er til plade og tyndvæggede rør, op til ca. 4 mm stål; hullet kan ikke være dybere end trinhøjden.
Hvilke trappebor-størrelser har I?
Power Step-bor i HSS og HSS-Co (kobolt) i de gængse områder 4–12, 4–20, 4–30, 6–30 og 6–38 mm med 1 mm eller 2 mm trin, rundt eller 1/4" sekskantskaft, blanke eller TiN-belagte, enkeltvis og i sæt. HSS-Co-udgaverne er til rustfrit stål.
Kan et trappebor bruges i rustfrit stål?
Ja, med et HSS-Co (kobolt) trappebor, lav hastighed (ca. 200–400 omdr./min), skæreolie og jævn tilspænding. Almindelige HSS-trappebor brænder hurtigt af i rustfrit. Hold pladen fastspændt – et trappebor hugger fat, når det bryder igennem.
Hvilken hastighed til et trappebor?
Da diameteren vokser trin for trin, skal der køres langsommere end med et spiralbor: ca. 800 omdr./min ved 4 mm-starten faldende til 200–300 omdr./min ved 20–30 mm i stål; det halve i rustfrit. Akku-boremaskiner i lavt gear er ideelle.
Hvad er et Turbo-bor / Bullet-bor?
Bullet-bor i HSS har en selvcentrerende pilotspids med to ydre skærespidser og er lavet til hurtig, gratfri boring i tynd plade, rør og profiler med håndboremaskine. De starter uden kørner og hugger ikke fat ved gennembrud som et almindeligt spiralbor. Ikke til dybe huller eller massivt materiale.
Hvad bruges en tagpladeborholder til?
Magnetiske bitsholdere med top til selvborende tagpladeskruer – bruges med akku-skruemaskine ved montage af stål-tag- og facadeplader. Ikke et bor som sådan, men lagerført sammen med pladeværktøjet.
Forsænkere og rivaler
Hvilken forsænkervinkel skal jeg bruge?
90° er standard til metriske undersænkskruer (DIN 335-forsænker til DIN 7991 / ISO 10642-skruer) og til afgratning og rejfning af huller. 82° passer til tomme-undersænkskruer (UNC/UNF, ANSI). 60° er til afgratning, centerhuller og DIN 334-forsænkere. 120° er til pladenitter og tynd plade. 75° bruges til specielle nitter. Thürmer har alle fem vinkler i HSS, HSS-Co og TiN, med 3 skær og 1 skær.
Forsænker med 3 skær eller 1 skær – hvad er forskellen?
Forsænkere med 3 skær (DIN 335 C) er universalværktøjet: hurtige, stabile i søjleboremaskine og gode til rejfning. Forsænkere med 1 skær og tværhul (DIN 335 / Weldon-type) skærer vibrationsfrit med meget glat overflade og foretrækkes til rustfrit stål, tynd plade og håndboremaskiner, hvor 3-skærs værktøj har tendens til at vibrere.
Hvorfor vibrerer min forsænker og laver en mangekant i stedet for en cirkel?
Vibration (chatter) kommer af for høj hastighed, for lille tilspænding, slør i maskinen eller resonans i et ulige antal skær. Kør en forsænker ved ca. en tredjedel af borhastigheden (fx 200–300 omdr./min for en 20 mm forsænker i stål), tilspænd fast, brug skæreolie, og skift til en forsænker med 1 skær eller 5 skær ved rustfrit eller håndboremaskine.
Hvad bruges en tapforsænker (cylinderforsænker) til?
En tapforsænker (DIN 373 / DIN 375) skærer en fladbundet forsænkning, så en cylinderskrue eller unbrakoskrue sidder under overfladen. Den har en styretap, der følger det borede hul. Størrelsen passer til skruen: fx M6-tapforsænker = 11 mm diameter med 6,6 mm tap. Fås til M3–M20 med fast eller udskiftelig tap.
Har I forsænkere med morsekonusskaft?
Ja. 90° forsænkere med morsekonusskaft i de store størrelser er lagervarer til søjle- og radialboremaskiner, hvor store huller skal rejfes eller afgrates.
Hvad er forskellen på en håndrival og en maskinrival?
En håndrival (DIN 206) har et langt konisk ansnit og firkant, så den kan drejes med et vindejern og følger det eksisterende hul. En maskinrival (DIN 212, cylindrisk skaft; DIN 208, morsekonus) har et kort 45° ansnit og bruges i søjleboremaskine, drejebænk eller CNC-maskine ved lav hastighed. Begge er som standard i H7; andre tolerancer (H8, H9, F7, K7) og specialdiametre efter ordre.
Hvor meget skal jeg lade stå til rivning?
Bor 0,2 mm under rivalens diameter op til 10 mm, 0,2–0,3 mm fra 10 til 20 mm og ca. 0,3 mm over 20 mm, og riv derefter ved omkring en tredjedel af borehastigheden med to til tre gange højere tilspænding og rigeligt skæreolie. Kør aldrig en rival baglæns – det skår i æggene. Tabellen nedenfor viser forboringsstørrelserne.
Hvad bruges en stiftrival til?
Stiftrivaler er koniske (1:50) og færdiggør hullet til kegelstifter DIN 1 / ISO 2339. De bestilles efter stiftens lille diameter, fx 6 mm stiftrival til en 6 mm kegelstift. Fås som hånd- og maskinrivaler i HSS.
Hulsave, stiksavklinger og bajonetsavklinger
Bimetal- eller hårdmetal-hulsav (HM) – hvilken skal jeg vælge?
Bimetal-hulsave (HSS-tænder med 8 % kobolt svejset på en fjederstålskrop) er allroundvalget til stål, rustfrit stål, aluminium, træ og plast ned til ca. 40 mm dybde. Hårdmetal-hulsave (HM) fra Thürmer er til træ, gasbeton, gips, fibercement og plast – ikke til stål. Til tyk stålplade over 10 mm er et kernebor på magnetboremaskine bedre end nogen hulsav.
Hvilken hulsavstørrelse til en M20- eller M25-kabelforskruning?
Huller til kabelforskruninger bores lidt over gevindstørrelsen: M16 → 16,5 mm, M20 → 20,5 mm, M25 → 25,5 mm, M32 → 32,5 mm, M40 → 40,5 mm. Til gamle Pg-forskruninger: Pg 9 → 15,5 mm, Pg 11 → 18,6 mm, Pg 13.5 → 20,4 mm, Pg 16 → 22,5 mm, Pg 21 → 28,3 mm. Hele listen står i tabellen nedenfor; hulsave i præcis disse størrelser er lagervarer.
Hvilken holder og pilotbor skal jeg bruge til en hulsav?
Hulsave 14–30 mm bruger den lille holder med 1/2"-20 gevind; 32 mm og derover bruger den store holder med 5/8"-18 gevind. Begge tager et 6,35 mm HSS-pilotbor. Hurtigskifte-holdere lader dig skifte sav uden værktøj. Thürmer har holdere, pilotbor, forlængere og udstøderfjedre under hulsav-tilbehør.
Hvilken hastighed til en hulsav i stål?
Langsomt: ca. 300 omdr./min ved 20 mm, 150 omdr./min ved 40 mm og 80 omdr./min ved 80 mm i blødt stål, det halve i rustfrit, med skæreolie og let, jævnt tryk. For høj hastighed brænder tænderne af på sekunder. I træ og plast er to til tre gange disse hastigheder fint.
Hvilke hulsave er til træ, gips og plast?
Til træ og gips: HM-bestykkede eller kulstofstål-hulsave i 19–152 mm, især til spots (68, 74, 82 mm) og rørgennemføringer. Til plast: fintandede hulsave, der ikke smelter eller hugger fat. Bimetal-save fungerer også i alle disse materialer, hvis du allerede har dem.
Hvad er forskellen på T-skaft og U-skaft stiksavklinger?
T-skaft (Bosch-type) er den moderne standard, som bruges af Bosch, Makita, DeWalt, Festool, Metabo og de fleste nuværende stiksave; klingen klikker i en værktøjsfri holder. U-skaft (universal) er den ældre type med hul og hak, som bruges i nogle ældre og billigere save. Tjek savens manual – mange T-skaft-save tager ikke U-skaft-klinger.
Hvilken stiksavklinge til metal, træ eller plast?
Træ: 6 TPI til hurtige snit, 10–12 TPI til rene snit i laminat og krydsfiner, slebne tænder til splintfrie kanter. Metal: bimetal-klinger med 14 TPI til 3–10 mm stål og profiler, 24–32 TPI til plade under 3 mm. Rustfrit: bimetal 24 TPI ved lav hastighed med olie. Plast: 10–14 TPI. Keramik og fibercement: klinger med hårdmetalkorn. Tommelfingerregel: mindst tre tænder skal altid være i materialet.
Hvilken bajonetsavklinge til nedrivning og til rør?
Nedrivning og træ med søm: bimetal-klinger 6–10 TPI, 150–300 mm lange. Stålrør og profiler: bimetal 14 TPI; tynd plade og rustfrit: 18–24 TPI. Støbejern og rør med jord: hårdmetalbestykkede klinger. Bajonetsavklinger har et universelt 1/2" skaft, der passer til alle gængse save (Bosch, Makita, Milwaukee, DeWalt, Hilti).
Hvad er nedstrygerklinger?
Klinger til håndnedstryger, 300 mm (12") lange, i bimetal eller HSS med 18, 24 eller 32 TPI: 18 til tykt materiale og bløde metaller, 24 til almindeligt stål og rør, 32 til tynd plade og rørvægge. Monter klingen med tænderne pegende væk fra håndtaget og skær på fremadstrøget.
Hastigheder, kølemiddel og problemer
Hvordan beregner jeg omdrejningstallet ved boring?
Omdr./min = (skærehastighed × 1000) / (π × bordiameter). Med HSS i blødt stål ved 25 m/min: 3 mm → 2650, 6 mm → 1330, 10 mm → 800, 20 mm → 400 omdr./min. Rustfrit ved 10 m/min: 10 mm → 320 omdr./min. Aluminium ved 60 m/min: 10 mm → 1900 omdr./min. Tabellerne længere nede giver skærehastigheder efter materiale og omdrejningstal efter diameter.
Hvorfor bliver mit bor så hurtigt sløvt?
For høj hastighed til materialet (spidsen bliver blå), ingen kølemiddel, boring i rustfrit eller hærdet stål med et almindeligt HSS-bor, eller en sløv tværæg, der gnider i stedet for at skære. Løsning: vælg den rigtige materialekvalitet (HSS-E til rustfrit, hårdmetal til hærdet stål), halvér hastigheden, brug skæreolie, og slib eller udskift ved første tegn på hvinen.
Hvorfor knækker boret?
Som regel hugger boret fat ved gennembrud, spåner pakker i et dybt hul, emnet flytter sig, eller et lille bor køres for langsomt med for stor tilspænding. Spænd emnet fast, sænk tilspændingen lige før gennembrud, bor dybe huller trinvis, brug korte bor i håndboremaskiner, og kør små bor hurtigt nok (et 2 mm HSS-bor i stål skal have ca. 4000 omdr./min).
Skal jeg bruge kølemiddel eller skæreolie?
Stål og rustfrit: ja – skæreolie eller emulsion fordobler levetiden og giver et bedre hul. Aluminium: sprit, emulsion eller skæreolie mod påsvejsning. Støbejern og messing: tørt. Plast: tørt eller med luft. Til håndboring er en gevind- og borepasta eller en sprayolie det praktiske valg.
Kan bor slibes om?
Ja, HSS- og HSS-E-bor fra ca. 3 mm og op kan slibes mange gange på en borsliber eller hos en slibeservice; hold de to ægge lige lange og med samme vinkel, ellers bliver hullet for stort. TiN-belægningen forsvinder på spidsen efter omslibning, men spånerillerne forbliver belagte. Hårdmetalbor slibes kun hos specialister.
Skal jeg forbore før et stort hul?
I håndboremaskine, ja: et forbor på ca. tværæggens bredde (groft sagt 1/4 af den endelige diameter) mindsker trykket. I søjleboremaskine med krydsslebet bor kan du ofte bore i én arbejdsgang op til 13 mm. Forbor ikke til trappebor, hulsave med eget pilotbor eller i rustfrit stål med et meget mindre bor – de ydre hjørner rammer så deformationshærdet materiale.
Hvilket bor til træ?
Til rene huller i massivt træ bruges træbor med centerspids; til store fladbundede huller Forstnerbor (massivt træ) eller Thürmer KUNSTBOR HM – hårdmetal-Forstnerbor med åben skæregeometri til laminerede og hårde plader; til grove huller i konstruktionstræ sneglebor eller fladbor; til meget dybe huller i bjælker lange sneglebor. HSS-metalbor fungerer også i træ, men flosser overfladen mere.
Hvilket bor til beton og mursten?
SDS-plus hammerbor med hårdmetalspids i 4–30 mm til borehamre; til større huller SDS-max eller kernebor. Murbor med rundt skaft til slagboremaskiner i blød mursten. Brug aldrig slagfunktion med HSS-metalbor.
Bestilling og levering
Hvor kan jeg købe Thürmer-bor?
Direkte i webshoppen på thurmer.dk (Danmark) og thurmer.com (eksport), hos Thürmer-forhandlere i Skandinavien og Baltikum eller pr. mail til info@thurmer.com. Ordrer på lagervarer afgivet inden kl. 14.30 sendes samme dag.
Leverer I enkelte bor eller kun pakker?
Bor sælges enkeltvis, mange størrelser også i pakker, og som sæt i metalkassetter. Mængdepriser til værksteder, forhandlere og industri gives på forespørgsel.
Hvilke oplysninger skal I bruge for at anbefale et bor?
Materialet og dets hårdhed eller styrke, huldiameter og -dybde, gennemgående eller bundhul, maskinen (håndboremaskine, akku, søjleboremaskine, magnetboremaskine, CNC) og antallet af huller. Ud fra det foreslår vi bortype, materialekvalitet, belægning, hastighed, og om der er brug for forboring eller kølemiddel. Se hele programmet under Bor på thurmer.dk eller skriv til info@thurmer.com.
Bortabeller
Referenceværdier til valg og brug af bor: morsekonus-områder, borlængder efter DIN-serie, skærehastigheder og omdrejningstal, gennemgangshuller til bolte, rivetillæg, hulsavstørrelser til kabelforskruninger og tandafstand på savklinger. Kernehuller til gevind står på gevind-FAQ-siden.
| Morsekonus | Bor Ø (mm) |
|---|---|
| MK 1 | 3.00 – 14.00 |
| MK 2 | 14.25 – 23.00 |
| MK 3 | 23.25 – 31.75 |
| MK 4 | 32.00 – 50.50 |
| MK 5 | 51.00 – 76.00 |
| MK 6 | 77.00 – 100.00 |
| Ø (mm) | DIN 1897 kort | DIN 338 normal | DIN 340 lang | DIN 1869 ekstra lang |
|---|---|---|---|---|
| 3 | 49/16 | 61/33 | 100/66 | 150/100 |
| 4 | 55/20 | 75/43 | 119/78 | 175/120 |
| 5 | 62/26 | 86/52 | 132/87 | 195/135 |
| 6 | 66/28 | 93/57 | 139/91 | 205/140 |
| 8 | 79/37 | 117/75 | 165/109 | 240/165 |
| 10 | 89/43 | 133/87 | 184/121 | 265/185 |
| 12 | 102/51 | 151/101 | 205/134 | 295/205 |
| 13 | 102/51 | 151/101 | 205/134 | 295/205 |
| 14 | 107/54 | 160/108 | 214/140 | – |
| 16 | 115/58 | 178/120 | 227/150 | – |
| 18 | 123/62 | 191/130 | 241/158 | – |
| 20 | 131/66 | 205/140 | 254/166 | – |
| Materiale | Skærehastighed (m/min) |
|---|---|
| Stål op til 500 N/mm² | 25 – 35 |
| Stål 500–800 N/mm² | 18 – 25 |
| Stål over 800 N/mm² (HSS-E) | 10 – 15 |
| Rustfrit stål (HSS-E) | 8 – 12 |
| Gråt støbejern | 15 – 25 |
| Aluminium | 40 – 80 |
| Messing | 40 – 60 |
| Kobber | 30 – 40 |
| Plast | 20 – 40 |
| Ø (mm) | Omdr./min ved 25 m/min (stål) | Omdr./min ved 10 m/min (rustfrit) |
|---|---|---|
| 3 | 2650 | 1060 |
| 4 | 1990 | 800 |
| 5 | 1590 | 640 |
| 6 | 1330 | 530 |
| 8 | 1000 | 400 |
| 10 | 800 | 320 |
| 12 | 660 | 265 |
| 14 | 570 | 230 |
| 16 | 500 | 200 |
| 20 | 400 | 160 |
| 25 | 320 | 130 |
| 30 | 265 | 105 |
| 40 | 200 | 80 |
| 50 | 160 | 64 |
| Bolt | Fin (mm) | Mellem (mm) | Grov (mm) |
|---|---|---|---|
| M3 | 3.2 | 3.4 | 3.6 |
| M4 | 4.3 | 4.5 | 4.8 |
| M5 | 5.3 | 5.5 | 5.8 |
| M6 | 6.4 | 6.6 | 7.0 |
| M8 | 8.4 | 9.0 | 10.0 |
| M10 | 10.5 | 11.0 | 12.0 |
| M12 | 13.0 | 13.5 | 14.5 |
| M14 | 15.0 | 15.5 | 16.5 |
| M16 | 17.0 | 17.5 | 18.5 |
| M18 | 19.0 | 20.0 | 21.0 |
| M20 | 21.0 | 22.0 | 24.0 |
| M24 | 25.0 | 26.0 | 28.0 |
| M27 | 28.0 | 30.0 | 32.0 |
| M30 | 31.0 | 33.0 | 35.0 |
| Rival Ø (mm) | Forboring Ø (mm) |
|---|---|
| 4 | 3.8 |
| 5 | 4.8 |
| 6 | 5.8 |
| 8 | 7.8 |
| 10 | 9.8 |
| 12 | 11.8 |
| 14 | 13.8 |
| 16 | 15.8 |
| 18 | 17.8 |
| 20 | 19.8 |
| 22 | 21.8 |
| 25 | 24.7 |
| 30 | 29.7 |
| Kabelforskruning | Hulsav Ø (mm) |
|---|---|
| M12 | 12.5 |
| M16 | 16.5 |
| M20 | 20.5 |
| M25 | 25.5 |
| M32 | 32.5 |
| M40 | 40.5 |
| M50 | 50.5 |
| M63 | 63.5 |
| Pg 7 | 12.5 |
| Pg 9 | 15.5 |
| Pg 11 | 18.6 |
| Pg 13.5 | 20.4 |
| Pg 16 | 22.5 |
| Pg 21 | 28.3 |
| Pg 29 | 37.0 |
| Pg 36 | 47.0 |
| Pg 42 | 54.0 |
| Pg 48 | 59.3 |
| Vinkel | Anvendelse |
|---|---|
| 60° | Afgratning, centerhuller, DIN 334-forsænkere |
| 75° | Nitter, specielle undersænkskruer |
| 82° | Tomme-undersænkskruer (UNC/UNF) |
| 90° | Metriske undersænkskruer (DIN 335), afgratning, rejfning |
| 120° | Pladenitter, tynd plade |
| Anvendelse | Stiksavklinge TPI | Bajonetsavklinge TPI |
|---|---|---|
| Træ, hurtigt grovsnit | 6 | 5 – 6 |
| Træ, rent snit / laminat | 10 – 12 | 8 – 10 |
| Træ med søm, paller | 10 (bi-metal) | 6 – 10 (bi-metal) |
| Stål 3–10 mm, profiler, rør | 14 | 10 – 14 |
| Plade under 3 mm | 24 – 32 | 18 – 24 |
| Rustfrit stål | 24 (bi-metal/HSS) | 18 (bi-metal) |
| Plast, akryl, PVC | 10 – 14 | 10 – 14 |
| Mursten, gasbeton, fibercement | HM grit / HM tooth | HM tooth |
I tvivl om hvilket bor du skal bruge?
Fortæl os materialet, huldiameter og -dybde samt maskinen (håndboremaskine, søjleboremaskine, CNC, magnetboremaskine). Så anbefaler vi det rigtige bor, forsænker eller hulsav – skriv til info@thurmer.com eller ring på +45 7027 5727.